

বিশেষজ্ঞের ব্যাখ্যা: কীভাবে অ্যারোইঞ্জিন দহন চেম্বারের সম্পূর্ণ সংস্কার করা যায়
একটি অ্যারোইঞ্জিনের দহন চেম্বার উচ্চ চাপ এবং তাপমাত্রার অধীনে কাজ করে এবং কিছু সময়ের জন্য কাজ করার পরে, এটি বাদামী হয়ে যায় বা এমনকি পুড়ে যায়, তবে রক্ষণাবেক্ষণ প্রক্রিয়াগুলির একটি সিরিজের পরে, এটি কেবল নতুনের মতো দেখায় না, তবে আচরণও করতে পারে। নতুন
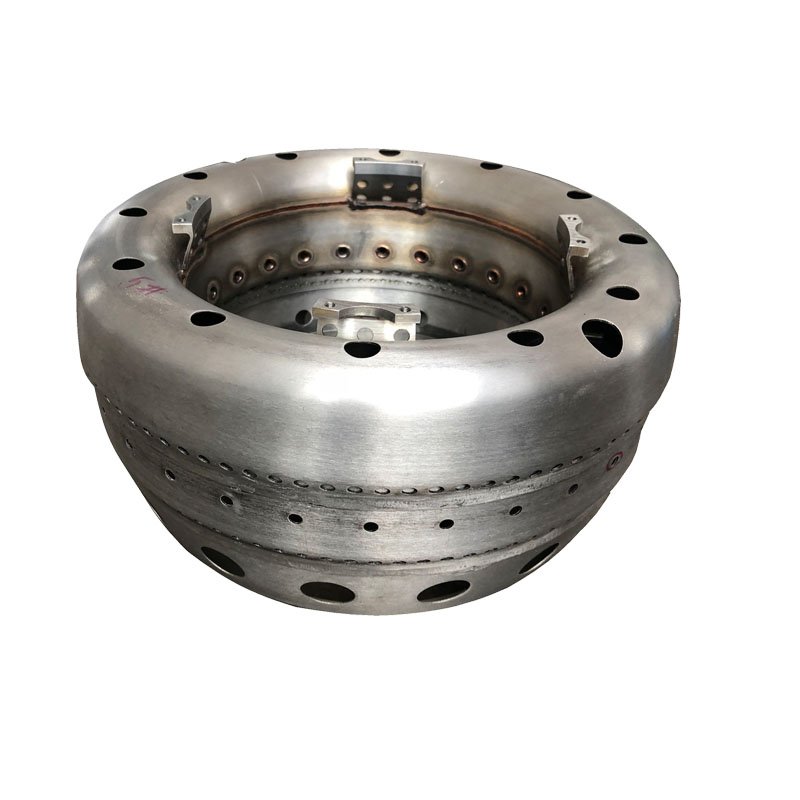
উদাহরণ হিসেবে V2500 এবং CFM56-3 টার্বোফ্যান ইঞ্জিন নিন। দহন চেম্বারটি একটি সংক্ষিপ্ত রিং কাঠামো, এবং 20টি ঘূর্ণি জ্বালানী অগ্রভাগ উচ্চ-চাপের সংকোচকারী থেকে কুয়াশা জ্বালানী এবং বায়ু স্প্রে করে, যা ইগনিশন অগ্রভাগ দ্বারা প্রজ্বলিত হয় কম তাপীয় চাপের একটি ধ্রুবক দহন মোড তৈরি করতে। V2500 দহন চেম্বার সংযুক্ত থাকে। একটি টাইট ফিট মাধ্যমে ভেতরের এবং বাইরের রিং দ্বারা. বাইরের রিংয়ের গম্বুজটি 20টি জ্বালানী অগ্রভাগের গাইড রিং দিয়ে সুসজ্জিত এবং 20টি প্রলিপ্ত টাইলসের সাথে মিলিত। অভ্যন্তরীণ এবং বাইরের রিংগুলি 5টি স্তরে বিভক্ত, প্রতিটি স্তরে 10টি প্রলিপ্ত টাইলস রয়েছে এবং টাইলসগুলি ঘনিষ্ঠভাবে সাজানো হয়েছে যাতে পুরো অভ্যন্তরীণ গহ্বরটি আবরণ দ্বারা আবৃত থাকে।
বাইরের রিংটির শীর্ষটি নং 7 ~ 8 জ্বালানী অগ্রভাগের কাছাকাছি, অর্থাৎ, 4 ~ 5 ঘড়ির অবস্থানে, দুটি ইগনিশন অগ্রভাগ গাইড রিং ধারাবাহিকভাবে বিতরণ করা হয়। বাইরের রিংয়ের উপরের দিকে বুশিং সহ 5টি ছিদ্র রয়েছে, যা দহন চেম্বারের সামনের প্রান্তটি ঠিক করার জন্য অবস্থান হিসাবে কাজ করে। ভিতরের এবং বাইরের রিংয়ের দেয়ালে বড় গর্ত দ্বারা প্রবর্তিত গ্যাসটি প্রধানত কমাতে ব্যবহৃত হয়। দহনের একটি ছোট অংশ ছাড়া উচ্চ চাপের টারবাইনের ইনলেট তাপমাত্রা। পাশের দেয়ালের ছোট ছিদ্র থেকে প্রবেশ করা গ্যাসটি টাইলসের পিছনে চিরুনি ফাঁক দিয়ে দেয়াল এবং টাইলসকে ঠান্ডা করতে ব্যবহৃত হয়। ভিতরের রিংটি একটি ফ্ল্যাঞ্জের মাধ্যমে শরীরের সাথে সংযুক্ত থাকে এবং দহন চেম্বারের আউটলেটটি প্রথম পর্যায়ের কাছাকাছি থাকে। উচ্চ-চাপ টারবাইনের গাইড ব্লেড।

CFM56-3 দহন চেম্বার একটি অভ্যন্তরীণ বলয়, একটি বাইরের বলয়, একটি অভ্যন্তরীণ আবরণ, একটি বাইরের আবরণ এবং একটি গম্বুজ আবরণ দ্বারা গঠিত। বাইরের রিং এবং বাইরের কভারটি ঢালাই করা বা বোল্ট করা এবং একটি বাফার আছে কিনা সে অনুযায়ী এটি 5টি কনফিগারেশনে বিভক্ত। গম্বুজটি দুটি পর্যায়ে বিতরণ করা 20টি জ্বালানী অগ্রভাগের গাইড রিং কভার করে। অভ্যন্তরীণ এবং বাইরের কভারগুলি প্রবাহকে স্থিতিশীল করতে ব্যবহৃত হয়৷ ভিতরের এবং বাইরের রিংগুলি একটি অবিচ্ছেদ্য নকশা, প্রতিটি প্যানেলিংয়ের কয়েকটি স্তর দিয়ে রেখাযুক্ত, এবং প্যানেলিংটি মূল থেকে সমান দূরত্বে থাকা গর্ত দ্বারা প্রবর্তিত গ্যাস দ্বারা শীতল হয়৷ বাইরের রিং দহনের অভ্যন্তরে যথাক্রমে 4 টা এবং 8 টায় একটি ইগনিশন নজল গাইড রিং রয়েছে চেম্বারটি আবরণ দ্বারা আবৃত, সামনের প্রান্তটি স্থির নয় এবং পিছনের প্রান্তের সংযোগ মোড (দহন চেম্বার আউটলেট) V2500 এর মতোই।

ধাপ 1: বিচ্ছিন্ন করা
V2500 দহন চেম্বারের ভিতরের এবং বাইরের রিংগুলি একসাথে লাগানো এবং সহজেই বিচ্ছিন্ন করা হয়। শিঙ্গলগুলি পৃথকভাবে প্রতিস্থাপনযোগ্য এবং ভিতরের এবং বাইরের রিংগুলিতে বোল্ট করা হয়৷ জ্বালানী অগ্রভাগের গাইড রিংটির ভিতরে এবং বাইরে দুটি অংশ থাকে এবং দুটি জয়েন্ট সোল্ডার জয়েন্টগুলিকে স্ক্রু করার আগে পলিশ করা প্রয়োজন, এটিও প্রথমটি সম্পূর্ণরূপে বাইরের রিং পচন পদক্ষেপ.
CFM56-3 দহন চেম্বারটি কেবল তখনই অপসারণ করতে হবে যদি ত্রুটিটি পরিষেবার সুযোগের চেয়ে বেশি হয় বা যদি কোনও উপাদান প্রতিস্থাপন বা মেরামত করার প্রয়োজন হয়, যা বাহ্যিক বোল্টগুলি ধারণকারী সোল্ডার জয়েন্টগুলিকে পালিশ করার মাধ্যমে শুরু হয়, যার 40টি থাকে একটি কনফিগারেশনে বোল্ট এবং অন্যটিতে 80টি। যখন এই বোল্টগুলি সরানো হয়, তখন দহন চেম্বারটি ভেঙে যায় 5 বা 4 অংশ (গম্বুজ কভার সঙ্গে একসঙ্গে ঢালাই বাইরের রিং সঙ্গে)। প্যানেলিং সহ অন্যান্য অংশগুলি ঢালাই করা কাঠামো এবং সহজভাবে বিচ্ছিন্ন করা যায় না।

ধাপ 2: ধোয়া
V2500 গরম জল দিয়ে পরিষ্কার করা যেতে পারে। যদি এটি খুব নোংরা হয় তবে এটি 30 ~ 90 মিনিটের জন্য ক্ষার দ্রবণে (82 ~ 93 ডিগ্রি) ভিজিয়ে রাখা যেতে পারে এবং তারপরে গরম জল দিয়ে পরিষ্কার করা যেতে পারে। রক্ষণাবেক্ষণের স্তর অনুসারে, FPI করবেন কিনা তা নির্ধারণ করুন।
CFM56-3 বাষ্প পরিষ্কারের জন্য সুপারিশ করা হয় (100 ডিগ্রি সেলসিয়াস), যা স্থির এবং বহনযোগ্য প্রকারে পাওয়া যায়।
ধাপ 3: চেক করুন
V2500 দহন চেম্বারটি ভিতরের এবং বাইরের রিংগুলিতে বিচ্ছিন্ন করা যেতে পারে, পরিষ্কার করে পরিদর্শনের জন্য পাঠানো হয়। অভ্যন্তরীণ এবং বাইরের রিংগুলির ক্ষতি সাধারণত ফাটল বা বিমোচন হয়, যা ঢালাইয়ের মাধ্যমে মেরামত করা যেতে পারে৷ ভিতরের এবং বাইরের রিংগুলি যে জায়গার সাথে মিলে যায় তার আকার এবং শরীরের সাথে বাইরের রিংগুলি মেলে সেই জায়গাটির প্রয়োজনীয়তাগুলি পূরণ করা উচিত, এবং একটি নির্দিষ্ট রুক্ষতা বজায় রাখা উচিত, অন্যথায় স্প্রে মেরামত করা উচিত। টাইলটি ভিতরের এবং বাইরের রিংগুলির সাথে ভালভাবে সংযুক্ত কিনা তা তাদের মধ্যে ফাঁক পরিমাপ করে এবং জ্বালানী অগ্রভাগের গাইড রিং এবং প্লেনের কোণটি 9 ডিগ্রি 52'30 "এবং 13 ডিগ্রি 52′ 30" এর মধ্যে রয়েছে কিনা তা নির্ধারণ করা উচিত।
জ্বালানী অগ্রভাগের গাইড রিং এর রেডিয়াল চলাচলের পরিসর অবশ্যই 3.048 মিমি এর বেশি হতে হবে, অন্যথায় এটি প্রতিস্থাপন করা উচিত। CFM56-3 দহন চেম্বারের ফাটল, অ্যাবলেশন এবং আবরণ ক্ষতির জন্য পরিদর্শন পদ্ধতিগুলি V2500 এর মতোই। যাইহোক, আবরণ ক্ষতিগ্রস্ত হলে, টাইল V2500 এর মত প্রতিস্থাপন করা যাবে না, এবং শুধুমাত্র পুনরায় স্প্রে করা যেতে পারে।

দহন চেম্বারের একটি মডেল, বাইরের আবরণটি ব্রেজযুক্ত সংযোগ, যদি ভ্যাকুয়াম ব্রেজিং মেরামতের ক্ষতি হয়। প্রথম পর্যায়ের জ্বালানী অগ্রভাগ গাইড রিংটি অবশ্যই অবাধে ঘোরাতে সক্ষম হবে, তবে ঘূর্ণন পরিসীমা 360 ডিগ্রি অতিক্রম করতে পারবে না, অন্যথায় এটি অবশ্যই মেরামত করা
পর্যায় 2 জ্বালানী অগ্রভাগ গাইড রিং স্থির। অভ্যন্তরীণ এবং বাইরের রিংগুলির প্রতিটি সিলিং প্রান্ত ক্ষতিগ্রস্ত হলে স্প্রে বা ঢালাইয়ের মাধ্যমে মেরামত করা যেতে পারে৷ দহন চেম্বারটি কয়েকটি অংশে বিভক্ত হওয়ার পরে, প্রতিটি অংশের আকার এবং অবস্থান পরীক্ষা করার জন্য নিজস্ব পরিদর্শন ফিক্সচারে ইনস্টল করা উচিত৷ দহন চেম্বার সহজেই বিকৃত হয় এবং বিশেষ সরঞ্জাম (যেমন হাইড্রোলিক ডিভাইস) দিয়ে সংশোধন করা যেতে পারে।

ধাপ 4: মেরামত এবং আবরণ
V2500 অভ্যন্তরীণ এবং বাইরের রিং মেরামত: যখন অভ্যন্তরীণ এবং বাইরের রিং প্রাচীরের ফাটল বা বিলুপ্তি সরাসরি ঢালাইয়ের সীমা ছাড়িয়ে যায়, তখন সেলাইটি মেরামত করা প্রয়োজন। মেরামত করা উপাদানটি রিং প্রাচীরের মতো একই উপাদান এবং বেধ দিয়ে তৈরি হতে পারে, অথবা অন্যান্য উপলব্ধ দহন চেম্বারের একই অবস্থান থেকে কাটা হতে পারে।
মেরামতের অংশের ফাটল বা অবলুপ্ত অংশটি প্রথমে পালিশ করার জন্য, কাটা শীটটিকে ক্ষতিগ্রস্থ অংশের মতো একই আকারে তৈরি করতে হবে (ক্ষতিগ্রস্ত অংশের পাশের মধ্যে ফাঁকটি 0.381 মিমি এর মধ্যে রাখতে হবে) , এবং তারপর স্পট ঢালাই পদ্ধতি দ্বারা সংশোধন করা হয়. ঢালাই এবং মসৃণতা পরে, ড্রিল গর্ত drilled করা উচিত। বিদ্যমান গর্তগুলি ড্রিলিং গর্তের অবস্থান চিহ্নিত করতে টেমপ্লেট হিসাবে ব্যবহার করা যেতে পারে। তারপরে লেজার ড্রিলিং, ড্রিলিং মেশিন বা ইডিএম এবং ড্রিল করার অন্যান্য উপায় ব্যবহার করুন, আপনি হাত দিয়ে আসল হিসাবে একই গর্ত তৈরি করতে পারেন।

অবশেষে, তাপ চিকিত্সা হল স্ট্রেস ছেড়ে দেওয়া (সর্বোচ্চ তাপমাত্রা 990 ডিগ্রী), এবং FPI পরিদর্শন করা। CFM56-3-এর দহন চেম্বার সার্ভিসিংয়ে প্রচুর ঢালাই মেরামত করা হয় কারণ উপাদান প্রতিস্থাপন করা হয় ঢালাইয়ের মাধ্যমে। পাতলা-প্রাচীরযুক্ত অংশ, এটি ঢালাইয়ের সময় বিকৃতি রোধ করতে ইনস্টল করা আবশ্যক। এই অংশটি ভিতরের, বাইরের রিং এবং গম্বুজ কভারের আস্তরণে প্রয়োগ করা TBC(থার্মাল বাধা আবরণ) এর মেরামত বর্ণনা করে। আস্তরণের আবরণ দুটি স্তর নিয়ে গঠিত: বেস লেপ CP6023 (নিকেল ক্রোমিয়াম অ্যালুমিনিয়াম ইট্রিয়াম) এবং পৃষ্ঠের আবরণ CP6024( জিরকোনিয়াম ইট্রিয়াম)। আবরণ অপসারণের 2 উপায় আছে:
প্রথমটি হল উচ্চ-চাপের জল (138 ~ 410kN/m2) দিয়ে একই সময়ে দুটি আবরণ অপসারণ করা, যার ফলে নীচের আবরণের অবশিষ্টাংশের 5% এবং ভিত্তি উপাদানের 0.03 মিমি প্রতি মুছে ফেলা যায় মেরামত তারপরে অংশটির জোড়যোগ্যতা বাড়াতে এবং এর নমনীয়তা পুনরুদ্ধার করতে এটিকে অ্যানিল করা হয়। দ্বিতীয়টি অ্যালুমিনা শুকনো প্রস্ফুটিত বালি দিয়ে উপরের আবরণটি সরিয়ে দেয়। পরিষ্কার করার পরে, অ্যানিলিং চিকিত্সা করুন।

তারপরে নীচের আবরণটি সরানোর জন্য একটি সমাধান প্রস্তুত করুন: হাইড্রোক্লোরিক অ্যাসিড দ্রবণ এবং নাইট্রিক অ্যাসিড দ্রবণের সমান অংশগুলি 16 ডিগ্রিতে মিশ্রিত করুন এবং তারপরে অংশগুলিকে 3 ~ 4 ঘন্টা (21 ডিগ্রি) ভিজিয়ে রাখুন এবং তারপরে ঠান্ডা এবং গরম জল দিয়ে ধুয়ে ফেলুন এবং শুকিয়ে নিন। প্রয়োজনে, অ্যালুমিনা শুষ্ক প্রস্ফুটিত বালি দিয়ে অবশিষ্ট আবরণ মুছে ফেলা হয়।
আবরণ স্প্রে করা: প্রথমত, স্প্রে করা হয়নি এমন অবস্থান রক্ষা করুন, স্প্রে করা পৃষ্ঠকে অ্যালুমিনা শুকনো বালি দিয়ে পরিষ্কার করুন, নীচের আবরণে প্লাজমা স্প্রে করুন ({{0}}.1 ~ 0.15 মিমি ), নীচের আবরণ স্প্রে করার 2 ঘন্টার মধ্যে পৃষ্ঠের আবরণ (0.20 ~ 0.30 মিমি) স্প্রে করুন, অথবা পুরু আবরণ স্প্রে করার জন্য 0.33 ~ 0.43 মিমি।


