

সুপারঅ্যালয় ফরজিংয়ের রহস্য উন্মোচন: শিল্পের সুপারহিরো উপাদান তৈরি করা
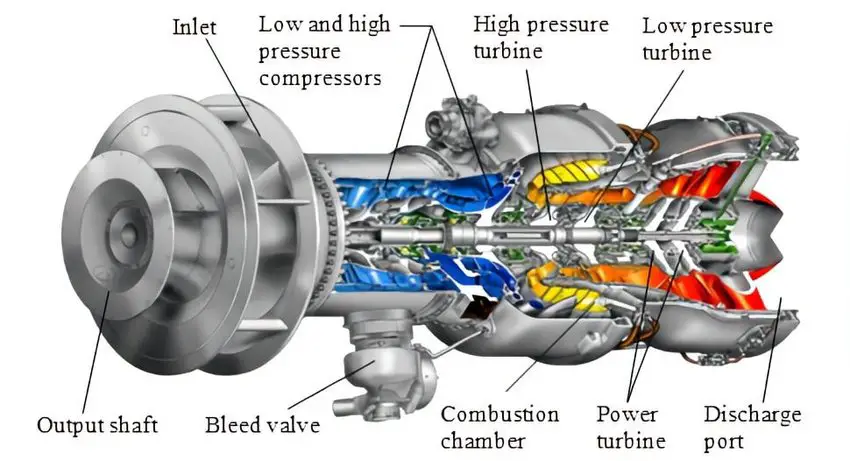
সুপারঅ্যালয়, তাপ-প্রতিরোধী খাদ বা সুপার অ্যালয় নামেও পরিচিত, আধুনিক বিমান চালনা ইঞ্জিন, রকেট ইঞ্জিন, গ্যাস টারবাইন এবং রাসায়নিক সরঞ্জামগুলির জন্য একটি অপরিহার্য ধাতু উপাদান। এটি 600 ~ 1100 ডিগ্রীর অক্সিডেশন এবং গ্যাস জারা অবস্থার অধীনে জটিল চাপ সহ্য করতে পারে এবং দীর্ঘ সময়ের জন্য নির্ভরযোগ্যভাবে কাজ করতে পারে।
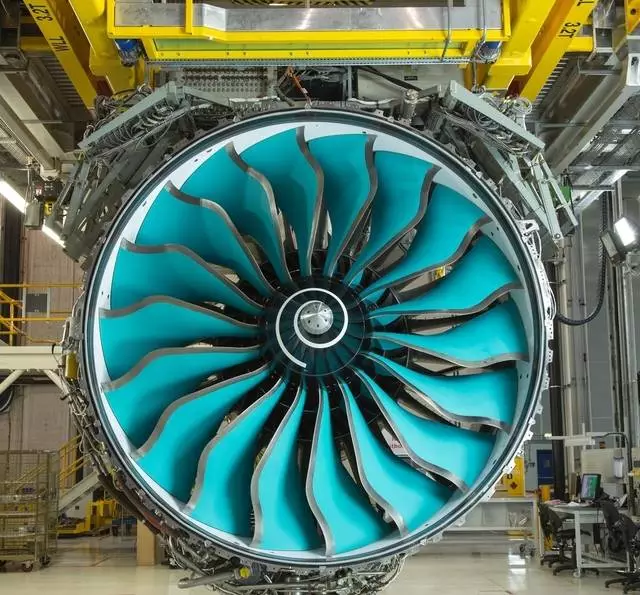
বর্তমানে, ডিফর্মেশন সুপারঅ্যালয়গুলির মধ্যে, সর্বাধিক ব্যবহৃত লোহা ভিত্তিক সুপারঅ্যালয় এবং নিকেল ভিত্তিক সুপারঅ্যালয়। টারবাইন ডিস্ক, কম্প্রেসার ডিস্ক, বিয়ারিং রিং কম্বাশন চেম্বার এবং ব্লেড হিসেবে আয়রন-ভিত্তিক অ্যালয় বেশি ব্যবহৃত হয় এবং তাদের গঠনের বৈশিষ্ট্যগুলি প্রধানত লোহা, যাতে প্রচুর পরিমাণে নিকেল, ক্রোমিয়াম এবং অন্যান্য উপাদান থাকে। এর শক্তিশালীকরণের বৈশিষ্ট্য অনুসারে, এটিকে দুর্বল বয়স শক্ত করার ধরন, কঠিন দ্রবণ শক্ত করার ধরন, কার্বাইড বয়স শক্ত করার ধরন এবং আন্তঃধাতু যৌগিক বয়স শক্ত করার ধরণে ভাগ করা যেতে পারে।
নিকেল-ভিত্তিক অ্যালয়গুলি টারবাইন ব্লেড, দহন চেম্বার, টারবাইন ডিস্ক, কম্প্রেসার ডিস্ক এবং কম্প্রেসার ব্লেড তৈরিতে বেশি ব্যবহৃত হয়, যার গঠনটি নিকেল বেস দ্বারা চিহ্নিত করা হয়, যার মধ্যে 10% থেকে 20% ω (Cr) থাকে, নিকেল-ভিত্তিক গঠন করে austenite ম্যাট্রিক্স এছাড়াও, কিছু সংকর ধাতুতে ω (Co) এর 10% থেকে 20% থাকে, যা একটি নিকেল-ক্রোমিয়াম-কোবাল্ট অস্টেনাইট ম্যাট্রিক্স গঠন করে। এর শক্তিশালীকরণের ধরণ অনুসারে, এটিকে কঠিন সমাধান শক্তিশালীকরণের ধরণ এবং বার্ধক্য শক্তিশালীকরণের ধরণে ভাগ করা যেতে পারে।
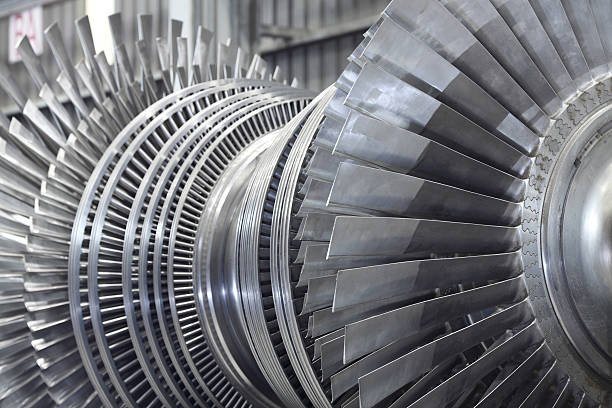
সুপারঅ্যালয়ের বৈশিষ্ট্যগুলি মূলত খাদটির গঠন এবং মাইক্রোস্ট্রাকচারের উপর নির্ভর করে। মাইক্রোস্ট্রাকচারের ধরণ, গঠন, আকৃতি, আকার, পরিমাণ এবং বন্টন অবক্ষয় পর্যায়ে বিশেষভাবে গুরুত্বপূর্ণ। লোহাতে সাধারণ অবক্ষয় - এবং নিকেল-ভিত্তিক সংকর ধাতু হল আন্তঃধাতু যৌগ, কার্বাইড এবং বোরাইড। এই সমস্ত যৌগগুলি তাপ চিকিত্সা দ্বারা নিয়ন্ত্রিত এবং নিয়ন্ত্রিত হতে পারে, এবং তাদের রূপবিদ্যা এবং বন্টনও বিকৃতি দ্বারা পরিবর্তিত হতে পারে।
বিকৃত সুপারঅ্যালোয়ের তাপ চিকিত্সা সাধারণত কঠিন সমাধান চিকিত্সা, মধ্যবর্তী চিকিত্সা (সেকেন্ডারি কঠিন সমাধান চিকিত্সা হিসাবেও পরিচিত) এবং বার্ধক্য চিকিত্সা নিয়ে গঠিত। সমাধান চিকিত্সার উদ্দেশ্য হল অভিন্ন সুপারস্যাচুরেটেড কঠিন দ্রবণ প্রাপ্ত করা এবং উপযুক্ত শস্যের আকার নিয়ন্ত্রণ করা। মধ্যবর্তী তাপ চিকিত্সার উদ্দেশ্য হল কার্বাইডের অবস্থা পরিবর্তন করা এবং বিভিন্ন আকারের দুটি ভিন্ন 'পর্যায় প্রাপ্ত করা। বার্ধক্য চিকিত্সার উদ্দেশ্য হল শক্তিশালী পর্যায়কে সম্পূর্ণরূপে এবং সমানভাবে বর্ষণ করা, বৃষ্টিপাত শক্ত হওয়ার প্রভাব অর্জন করা, তাপমাত্রা, সময় এবং ফ্রিকোয়েন্সি নির্বাচন, শক্তিশালী পর্যায়ের সংখ্যা পেতে, আকার এবং বন্টন মানদণ্ড হিসাবে উপযুক্ত। বিকৃত সুপারঅ্যালোয়ের গরম বিকৃতি প্রক্রিয়ার মূল হল প্রক্রিয়া প্লাস্টিকতা এবং মোটা স্ফটিকগুলির সমালোচনামূলক বিকৃতি।
1. superalloy বিকৃতির বৈশিষ্ট্য

1) কম প্লাস্টিসিটি, উচ্চ মাত্রার অ্যালোয়িংয়ের কারণে সুপার অ্যালয়, একটি ভিন্নধর্মী গঠন এবং জটিল ফেজ কম্পোজিশন রয়েছে, তাই প্রক্রিয়াটির প্লাস্টিকতা কম। বিশেষ করে উচ্চ তাপমাত্রায়, যখন S, Pb, Sn-এর মতো অপবিত্রতা উপাদান থাকে, তখন দানাগুলির মধ্যে বাঁধাইকারী বল প্রায়ই দুর্বল হয়ে যায় এবং প্লাস্টিকতা হ্রাস পায়। Superalloys সাধারণত প্লাস্টিকতার স্তর নির্ধারণ করতে অ্যালুমিনিয়াম এবং টাইটানিয়ামকে শক্তিশালী করার উপাদানগুলির মোট সামগ্রী ব্যবহার করে, যখন মোট সামগ্রী 6% এর চেয়ে বেশি বা সমান হয়, প্লাস্টিকতা খুব কম হবে। নিকেল ভিত্তিক সুপারঅ্যালয়ের প্রক্রিয়া নমনীয়তা আয়রন ভিত্তিক সুপারঅ্যালয়ের তুলনায় কম। সুপারঅ্যালোয়ের প্রক্রিয়া প্লাস্টিকতা বিকৃতির হার এবং চাপের অবস্থার জন্য খুব সংবেদনশীল। কিছু অ্যালয় ইঙ্গট এবং মধ্যবর্তী বিলেটগুলি কম-গতির বিকৃতি এবং বিপর্যস্ত, ঘূর্ণায়মান এবং এমনকি এক্সট্রুশন দ্বারা গঠন করা প্রয়োজন।
2) বৃহৎ বিকৃতি প্রতিরোধের, সুপারঅ্যালয়ের জটিল সংমিশ্রণ, উচ্চ পুনঃক্রিস্টালাইজেশন তাপমাত্রা, ধীর গতির কারণে, বিকৃতির তাপমাত্রায় উচ্চ বিকৃতি প্রতিরোধ এবং শক্ত হওয়ার প্রবণতা রয়েছে, বিকৃতি প্রতিরোধ সাধারণত সাধারণ কাঠামোগত ইস্পাতের 4 থেকে 7 গুণ বেশি।
3) ফোরজিং তাপমাত্রা পরিসীমা সংকীর্ণ, সুপারঅ্যালয়ের গলনাঙ্ক ইস্পাতের তুলনায় কম, এবং গরম করার তাপমাত্রা অত্যধিক গরম এবং অতিরিক্ত জ্বালাপোড়া করার জন্য খুব বেশি। যদি ফোরজিং স্টপ তাপমাত্রা খুব কম হয়, প্লাস্টিকতা কম হয়, বিকৃতি প্রতিরোধ ক্ষমতা বড় হয়, এবং ঠান্ডা এবং গরম মিশ্র বিকৃতির কারণে ফোরজিং অসম মোটা স্ফটিক তৈরি করতে পারে। অতএব, সুপারঅ্যালয় ফোরজিংয়ের তাপমাত্রার পরিসর খুবই সংকীর্ণ, সাধারণত প্রায় 200 ডিগ্রি সেলসিয়াস। নিকেল-ভিত্তিক তাপ-প্রতিরোধী অ্যালয়গুলির ফোরজিং তাপমাত্রার পরিসর আরও সংকীর্ণ, তাদের বেশিরভাগই 100 ~ 150 ডিগ্রি সেলসিয়াস, এবং কিছুর থেকেও কম 100 ডিগ্রি সে.
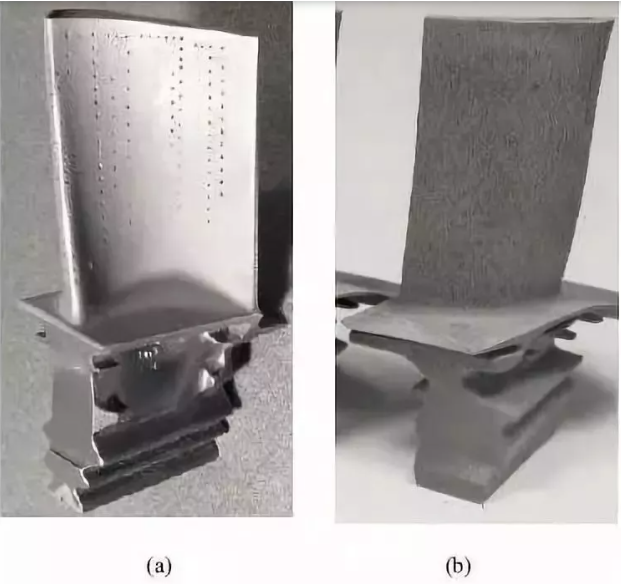
4) তাপ পরিবাহিতা দুর্বল, এবং কম তাপমাত্রায় সুপারালয়ের তাপ পরিবাহিতা কার্বন ইস্পাতের তুলনায় অনেক কম, তাই সাধারণত 700 ~ 800 ডিগ্রি সেলসিয়াসের মধ্যে প্রিহিটকে ধীর করা প্রয়োজন, অন্যথায় এটি দুর্দান্ত তাপমাত্রার কারণ হবে চাপ, যাতে গরম করার ধাতু একটি ভঙ্গুর অবস্থায় থাকে।
2. superalloy এর প্লাস্টিকতা প্রক্রিয়া
1) প্রচুর পরিমাণে অ্যালোয়িং উপাদান যুক্ত করার কারণে, সুপারঅ্যালয়ের তাপ প্রতিরোধের উন্নতি হয়েছে, তবে প্রক্রিয়াটির প্লাস্টিকতা ব্যাপকভাবে হ্রাস পেয়েছে। উচ্চ সংকরকরণের ফলে গুরুতর পৃথকীকরণ এবং মোটা কলামার স্ফটিক হয়। প্রাথমিক ডেনড্রাইট শস্যের সীমানার দুর্বল লিঙ্কে, শস্যের সীমানা বরাবর ফাটল দেখা দেওয়া সহজ। ডেনড্রাইট পৃথকীকরণের কারণে, প্রথম স্ফটিককৃত অংশে সংকর উপাদানগুলির বিষয়বস্তু কম, এবং ডেনড্রাইট প্রান্তের অংশে সংকর উপাদানগুলির বিষয়বস্তু বেশি, তাই কার্বাইড এবং আন্তঃধাতু যৌগগুলি ডেনড্রাইট প্রান্তের অংশে ঘনীভূত হয়, যা নমনীয়তা হ্রাস করে। খাদ এর
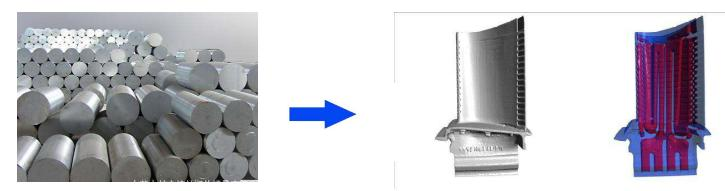
2) উচ্চ অ্যালোয়িং সুপার অ্যালয় বারের প্লাস্টিসিটি সাধারণ খাদ স্টিলের তুলনায় অনেক কম করে তোলে। শস্যের সীমানা অঞ্চলে প্রচুর পরিমাণে সংকর উপাদান সমৃদ্ধ হওয়ার কারণে, শস্যের সীমানা শক্তি উচ্চ তাপমাত্রায় আন্তঃ-শস্য শক্তির চেয়ে কম, এবং অনেক শক্তিশালী ফেজ কণা সমস্ত বিকৃতি তাপমাত্রার মধ্যে কঠিন দ্রবণে দ্রবীভূত হয় না। পরিসীমা, যেমন কার্বাইড এবং বোরাইড ইত্যাদি একক-ফেজ অবস্থায় আউট। অতএব, সুপারঅ্যালয় রোলিং রডের প্রক্রিয়া প্লাস্টিকতাও তুলনামূলকভাবে কম। অতএব, সুপারঅ্যালয় ফোরজিং প্রসেস পদ্ধতির প্রণয়নে, মিশ্রের প্রক্রিয়া প্লাস্টিকতা প্রথমে পরিমাপ করা আবশ্যক।
3. superalloy এর বিকৃতি তাপমাত্রা নির্ধারণ
1) সুপারঅ্যালয়ের বিকৃতির তাপমাত্রা নির্ধারণের নীতি, সুপারঅ্যালয়ের অ্যালোয়িং ডিগ্রির জটিলতার কারণে, অ্যালয়ের প্রাথমিক গলিত তাপমাত্রা হ্রাস পায় এবং পুনর্ক্রিস্টালাইজেশন এবং শক্তিশালীকরণ পর্যায়ের দ্রবীভূত তাপমাত্রা বৃদ্ধি পায়, যার ফলে বিকৃতির তাপমাত্রা সংকীর্ণ হয় এবং সংকীর্ণ। অতএব, বিকৃতির তাপমাত্রা নির্ধারণ করার সময়, প্রক্রিয়াটির প্লাস্টিসিটি নিশ্চিত করার পাশাপাশি গঠনের সাথে মিলিত হওয়ার জন্য, এটি অবশ্যই ভাল সংগঠন এবং বৈশিষ্ট্যগুলি পাওয়ার প্রয়োজনীয়তা পূরণ করতে হবে। সুপারঅ্যালয় ফোরজিংসের মাইক্রোস্ট্রাকচারে সেলুলার ডিসলোকেশন নেটওয়ার্ক রাখতে এবং সূক্ষ্ম এবং অভিন্ন দানা এবং ভাল বৈশিষ্ট্যগুলি পেতে, ফোরজিং বিকৃতি তাপমাত্রা শস্য বৃদ্ধির তাপমাত্রার চেয়ে কম হওয়া উচিত এবং চূড়ান্ত ফোরজিং তাপমাত্রা (সামান্য বেশি) এর কাছাকাছি হওয়া উচিত। কঠিন দ্রবণে দ্বিতীয় পর্যায়ের কণা দ্রবীভূত হওয়ার তাপমাত্রা এবং পুনরায় ক্রিস্টালাইজেশন তাপমাত্রা।
সুপারঅ্যালয় ফরজিংয়ের রহস্য উন্মোচন: শিল্পের সুপারহিরো উপাদান তৈরি করা
2) সুপারঅ্যালয়, সুপারঅ্যালয় হিটিং এর হিটিং স্পেসিফিকেশন প্রিহিটিং এবং হিটিং দুটি পর্যায়ে বিভক্ত। ফোরজিং হিটিং তাপমাত্রায় সুপারঅ্যালয় ধারণ করার সময়কে সংক্ষিপ্ত করার জন্য, অত্যধিক শস্য মোটা হওয়া এবং অ্যালোয়িং উপাদানের হ্রাস এড়ান; একই সময়ে, দরিদ্র তাপ পরিবাহিতা এবং সুপারঅ্যালয়ের উচ্চ তাপীয় সম্প্রসারণ সহগ দ্বারা সৃষ্ট তাপীয় চাপ কমাতে, ফোরজিং করার আগে ফাঁকাটি প্রিহিট করা উচিত। প্রিহিটিং তাপমাত্রা হল 750 ~ 800 ডিগ্রী, এবং ধরে রাখার সময়টি 0.6 ~ 0.8 মিনিট/মিমি হিসাবে গণনা করা হয়৷ গরম করার তাপমাত্রা সাধারণত 1100 ~ 1180 ডিগ্রি সে, এবং ধরে রাখার সময় হল 0.4 ~ 0.8 মিনিট/মিমি। গরম করার সরঞ্জামগুলি একটি প্রতিরোধের চুল্লি ব্যবহার করতে পারে, একটি থার্মোমিটার দিয়ে সজ্জিত এবং সঠিক নিয়ন্ত্রণের জন্য একটি স্বয়ংক্রিয় সমন্বয় তাপমাত্রা নিয়ন্ত্রণ ডিভাইস। যখন শিখা চুল্লি নির্বাচন করা হয়, তখন জ্বালানীতে সালফারের পরিমাণ কঠোরভাবে নিয়ন্ত্রণ করা উচিত: ডিজেল বা ভারী তেলে সালফারের পরিমাণ 0.5% এর কম হওয়া উচিত; গ্যাসের সালফারের পরিমাণ 0.7g/m3 এর কম হওয়া উচিত। জ্বালানীতে অত্যধিক সালফারের পরিমাণ কম গলনাঙ্ক (≈650 ডিগ্রি) সহ Ni-Ni3S3 ইউটেক্টিক গঠন করবে যখন এটি বিলেটের পৃষ্ঠে প্রবেশ করবে, যা খাদকে গরম ভঙ্গুর করে তুলবে। ফাঁকা পৃষ্ঠে ক্রোমিয়াম, অ্যালুমিনিয়াম, টাইটানিয়াম এবং অন্যান্য উপাদানের অবক্ষয় এড়াতে এবং খাদটির ক্লান্তি শক্তি এবং উচ্চ তাপমাত্রার দীর্ঘস্থায়ী শক্তি হ্রাস করার জন্য কম এবং অক্সিডেশন গরম করার ব্যবস্থা নেওয়া প্রয়োজন। স্থানীয় আবেশন গরম করার ফাঁকা preforging ব্যবহার করা যেতে পারে. গরম করার আগে, ময়লা অপসারণ করতে এবং ক্ষয়ের কারণে পৃষ্ঠের ত্রুটিগুলি এড়াতে ফাঁকা পরিষ্কার করা উচিত। একাধিক আগুনের সাথে ফোরজিং করার সময়, স্থির পুনঃক্রিস্টালাইজেশন হওয়া শস্যের বৃদ্ধি এড়াতে দুটি আগুনের মধ্যে ব্যবধানের সময় বাড়ানোর সাথে ফোরজিং গরম করার তাপমাত্রা হ্রাস করা উচিত, একই সময়ে, পুনরায় গরম করার তাপমাত্রাও কাছাকাছি হওয়া উচিত। সমাপ্ত ফোরজিং পণ্য, ছোট বিকৃতি.
4. superalloy এর বিকৃতি ডিগ্রী নির্ধারণ
1) superalloys এর বিকৃতি ডিগ্রী নির্ধারণের নীতি
উচ্চ মাত্রার অ্যালোয়িংয়ের কারণে, সুপারঅ্যালোয়ের বিকৃতি তাপমাত্রার পরিসীমা সংকীর্ণ এবং খুব বেশি সমন্বয় মার্জিন নেই। উপরন্তু, superalloy কোন isomerization স্থানান্তর নেই, এবং খাদ এর শস্য আকার প্রধানত forging বিকৃতি দ্বারা নিয়ন্ত্রিত হয়. অতএব, বিকৃতির তাপমাত্রা নির্ধারণের পরে, বিকৃতি ডিগ্রির পছন্দটি খুব গুরুত্বপূর্ণ। একটি নির্দিষ্ট ফোরজিং তাপমাত্রায়, প্রতিটি হিটিং অর্ডারের বিকৃতিটি সমালোচনামূলক বিকৃতি ডিগ্রির চেয়ে বেশি এবং দ্বিতীয় শস্য বৃদ্ধি অঞ্চলের সংশ্লিষ্ট বিকৃতি ডিগ্রির চেয়ে ছোট হওয়া উচিত। প্রক্রিয়া প্লাস্টিকতা এবং প্রক্রিয়া বিন্যাস (প্রি-ফোরজিং) এর প্রয়োজনীয়তা পূরণের প্রেক্ষিতে, প্রতিটি বিকৃতি গভীর এবং অভিন্ন হওয়া উচিত এবং অসম বিকৃতি এড়াতে চেষ্টা করুন, অন্যথায় এটি ব্যান্ডযুক্ত মোটা স্ফটিক এবং স্থানীয় মোটা স্ফটিক তৈরি করবে। সুপারঅ্যালোয়ের মোটা স্ফটিকগুলির একটি নির্দিষ্ট জিনগত জেদ থাকে এবং অবিলম্বে বিকৃতির মাত্রা যথেষ্ট বড় না হলে একটি একক অ-ইনিফর্ম বিকৃতি দ্বারা উত্পাদিত মোটা স্ফটিক পরিবর্তন করা কঠিন। সন্তোষজনক মাইক্রোস্ট্রাকচার এবং বৈশিষ্ট্য প্রাপ্ত করার জন্য, নিম্ন গরম করার তাপমাত্রা, বৃহত্তর বিকৃতি ডিগ্রী, বৃষ্টিপাতের পর্যায় মাইক্রোস্ট্রাকচার নিয়ন্ত্রণ করতে, শস্যের আকার উন্নত করতে এবং চূড়ান্ত ফোরজিং বিকৃতির সময় শস্যের সীমানা অবস্থার উন্নতি করতে ব্যবহার করা উচিত।
শস্যের আকার ছাড়াও, শস্যের সীমানা অবস্থাও একটি গুরুত্বপূর্ণ মাইক্রোস্ট্রাকচার ফ্যাক্টর। শস্যের সীমানা শক্তিশালীকরণ এবং শক্ত করার দৃষ্টিকোণ থেকে, শস্য সীমানা সংস্থার নিয়ন্ত্রণের নিম্নলিখিত আইন রয়েছে:
(1) শস্যের সীমানায় বৃষ্টিপাতের পর্যায়ের অভাব একটি ফাটল চ্যানেলে পরিণত হওয়া সহজ।
(2) মোটা 'ফেজ এবং কার্বাইড সমানভাবে শস্যের সীমানায় বিতরণ করা হয়, যা খাদ শস্যের সীমানাকে শক্তিশালী এবং শক্ত করবে।
(3) শস্যের সীমানা ক্ষয়প্রাপ্ত অঞ্চলে চাপ শিথিলকরণ অংশ রয়েছে, যা শিয়ার প্রতিরোধকে হ্রাস করতে পারে এবং স্ট্রেন ঘনত্বের ক্ষেত্রকে প্রসারিত করতে পারে। অতএব, যখন শস্যের সীমানা শক্তি খুব বেশি হয়, তখন ক্ষয়প্রাপ্ত অঞ্চলটি একটি উপকারী ভূমিকা পালন করে।
(4) শস্য সীমানায় ক্রমাগত পাতলা ফিল্ম কার্বাইড পর্যায়গুলির গঠন খাদকে সংবেদনশীল করে তোলে।
(5) শস্যের সীমানায় সেলুলার কার্বাইড গঠনের ফলে খাদ শস্যের সীমানার শক্তি এবং শক্ত হওয়ার উপর বিরূপ প্রভাব পড়ে।
অতএব, যুক্তিসঙ্গত তাপ চিকিত্সা ব্যবস্থা ছাড়াও, ফরজিং প্রক্রিয়ায়, বিকৃতির একটি যুক্তিসঙ্গত বন্টনের মাধ্যমে, বিশেষত শেষ আগুনের চূড়ান্ত ফরজিং বিকৃতির ডিগ্রী বাড়ানোর জন্য, শস্যের সীমানা অবস্থা উন্নত করতে, শস্য এবং শস্যের সীমানা শক্তির মিল। , ভাল সাংগঠনিক বৈশিষ্ট্য প্রাপ্ত করার জন্য, নিঃসন্দেহে খুব গুরুত্বপূর্ণ.
2)সাধারণত বিকৃত সুপারঅ্যালয়গুলি জটিল বিকৃতির জন্য আরও সংবেদনশীল, এবং সমালোচনামূলক বিকৃতি ডিগ্রী সাধারণত বিস্তৃত পরিসরের মধ্যে পরিবর্তিত হয় ({{0}}.5% ~ 20%), নির্দিষ্ট মান সংকর ধাতুর সাথে পরিবর্তিত হয় এবং এর সমালোচনামূলক বিকৃতি ডিগ্রি একই খাদ বিভিন্ন গরম তাপমাত্রায় ভিন্ন। উদাহরণস্বরূপ, GH4049 অ্যালয়-এর মোট ক্রিটিক্যাল ডিফরমেশন ডিগ্রী হল 0.1% ~ 7%। GH4220 অ্যালয়ের মোট ক্রিটিক্যাল ডিফর্মেশন ডিগ্রী হল 0.6%-4.7% 1150 ডিগ্রীতে এবং 0.1%-3% 1180 ডিগ্রীতে, কিন্তু বিভিন্ন ফোর্জিং তাপমাত্রায় ক্রিটিক্যাল ডিফর্মেশন ডিগ্রী, বিকৃতি ডিগ্রী সর্বাধিক শস্য এবং সর্বাধিক সমালোচনামূলক বিকৃতি ব্যাস একই নয়। ক্রিটিকাল ডিফর্মেশন মোটা স্ফটিকের ব্যাস সাধারণ শস্যের চেয়ে অনেক বড় আকারের, যার মধ্যে সবচেয়ে বড়টি 10 মিমি এবং সবচেয়ে ছোটটি 1 মিমি।
5. মাইক্রোস্ট্রাকচার এবং সুপারঅ্যালয়ের বৈশিষ্ট্যগুলিতে ফোরজিং প্রক্রিয়া পরামিতিগুলির প্রভাব
ফোরজিং এবং পরবর্তী তাপ চিকিত্সা প্রক্রিয়া পরামিতিগুলির সঠিক পছন্দ সরাসরি ফোরজিংসের যান্ত্রিক বৈশিষ্ট্যগুলিকে প্রভাবিত করে। হিটিং প্রসেসিং পরামিতি নির্বাচনের রেফারেন্সের জন্য বিভিন্ন অ্যালোয়ের পরীক্ষার ফলাফল নীচে তালিকাভুক্ত করা হয়েছে।
1) মাইক্রোস্ট্রাকচার এবং GH2036 খাদের বৈশিষ্ট্যের উপর গরম করার তাপমাত্রার প্রভাব
GH2036 অ্যালয় টারবাইন ডিস্কের গ্রহণযোগ্য গরম করার তাপমাত্রা ডাই ফোরজিংয়ের আগে 1190 ডিগ্রি। যদি খাদটি 2 ঘন্টার জন্য 1220 ডিগ্রীতে উত্তপ্ত হয়, তবে প্রসার্য এবং প্রভাবের নমুনাগুলি ট্রান্সগ্রানুলার ফ্র্যাকচার থেকে ইন্টারগ্রানুলার ফ্র্যাকচারে পরিবর্তিত হয়, অর্থাৎ, খাদ অতিরিক্ত গরম হয়। যদি 1250 ডিগ্রী এবং 1280 ডিগ্রীতে খাদটিকে 2 ঘন্টার জন্য উত্তপ্ত করা হয়, তবে খাদটির শস্য সীমা স্থানীয় প্রাথমিক গলে যায়, অর্থাৎ, খাদটি পুড়ে যায়। আন্তঃগ্র্যানুলার ফ্র্যাকচার প্রসার্য এবং প্রভাব নমুনা উভয় ক্ষেত্রেই ঘটে এবং খাদটির সামগ্রিক বৈশিষ্ট্য হ্রাস পায়। GH2036 অ্যালয়ের বৈশিষ্ট্যের উপর উচ্চ তাপমাত্রার গরমের প্রভাব, গরম করার তাপমাত্রা বৃদ্ধির সাথে খাদের প্রভাব, প্রসার্য এবং টেকসই বৈশিষ্ট্যগুলি খারাপ হয়ে যায়।
2) GH4169 খাদের বৈশিষ্ট্যের উপর চূড়ান্ত বিকৃতি তাপমাত্রার প্রভাব
যখন চূড়ান্ত বিকৃতি ডিগ্রী 25% হয়, তখন 900 ~ 955 ডিগ্রীতে চূড়ান্ত বিকৃতি তাপমাত্রা নিয়ন্ত্রণ করে খাঁজ সংবেদনশীলতা দূর করা যেতে পারে এবং চূড়ান্ত বিকৃতি তাপমাত্রা বৃদ্ধির ফলে খাদের দানা অসম হয়ে যাবে এবং এর প্লাস্টিকতা হ্রাস পাবে, ফলস্বরূপ খাঁজ সংবেদনশীলতা. 3) কর্মক্ষমতা উপর শস্য আকারের প্রভাব
3) বৈশিষ্ট্যের উপর শস্য আকারের প্রভাব
মোটা দানা দীর্ঘস্থায়ী শক্তি এবং লতানো শক্তি বাড়াতে পারে, যখন সূক্ষ্ম শস্য ফলনের শক্তি এবং ক্লান্তি শক্তি বাড়াতে পারে। অভিন্ন শস্যের আকার খাদ বৈশিষ্ট্যের জন্য উপকারী। মোটা ক্রিস্টালের ফ্র্যাকচার লাইফ সূক্ষ্ম স্ফটিকের তুলনায় ছোট। GH4169 অ্যালয়ের বৈশিষ্ট্যগুলির উপর শস্যের আকারের ব্যাপক প্রভাব দেখায় যে GH4169 অ্যালয়ের ফলন শক্তি এবং ক্লান্তি শক্তি স্পষ্টতই শস্য পরিশোধন দ্বারা উন্নত হয়, তবে 600 ডিগ্রির উপরে তাপমাত্রায় ক্লান্তি শক্তি হ্রাস পায়। খাদটির স্থায়ী শক্তির উপর প্রভাব ফ্র্যাকচার ফর্ম (ট্রান্সগ্রানুলার বা ইন্টারগ্রানুলার ফ্র্যাকচার) এর উপর নির্ভর করে, অর্থাৎ, খাদটির তাপমাত্রা সম্পর্কিত।

4) গতিশীল পুনর্নির্মাণে তাপ প্রক্রিয়া পরামিতিগুলির প্রভাব
যখন বিকৃতি ডিগ্রী 30% এর বেশি হয়, যখন GH4169 খাদটি হাতুড়ি বা হাইড্রোলিক প্রেসে নকল করা হয়, তখন গতিশীল পুনর্নির্মাণ শুরুর তাপমাত্রা মোটামুটি 930 ~ 960 ডিগ্রির মধ্যে থাকে এবং যখন আইসোথার্মাল ফোর্জিং হয় তখন এটি প্রায় 930 ~ 940 ডিগ্রি হয়।
GH4169 অ্যালোয়ের গতিশীল পুনঃক্রিস্টালাইজেশন ফরজিং তাপমাত্রা বৃদ্ধি, বিকৃতি ডিগ্রি বৃদ্ধি, উচ্চ বা নিম্ন স্ট্রেন রেট গ্রহণ এবং একাধিক বিকৃতি প্রয়োগ করে সহজতর করা হয়।


